工业固废处置(干渣磨细)工程常见问题及防治措施
随着工业化进程的加快,工业固体废物的产生量持续增长,如何安全、高效、资源化地处置工业固废已成为环境保护与可持续发展的重要课题。其中,干渣磨细作为固废预处理与资源化利用的关键环节,广泛应用于建材、路基填料、水泥混合材等领域。在实际工程中,干渣磨细系统常面临设备磨损、粉尘超标、产量下降、成品细度不达标等问题,影响系统稳定运行与环保合规。本文结合固废工程治理实践,分析干渣磨细工程常见问题,并提出针对性防治措施。
一、常见问题分析
1. 设备磨损严重
干渣中常含有金属碎片、硬质颗粒及未燃尽物料,硬度高、磨蚀性强。立磨或球磨机在运行中,磨辊、磨盘、衬板等部件磨损速度快,导致间隙增大、研磨效率下降、维护成本升高。
2. 粉尘外逸与收尘效果差
干渣磨细过程产生大量细粉尘,若系统密封不良、收尘器选型不当或清灰系统故障,易造成粉尘外逸,既污染环境,又危害员工健康,甚至引发粉尘爆炸风险。
3. 成品细度不达标或波动大
由于入磨物料粒度、水分、喂料量不稳定,或选粉机效率低,导致成品细度波动,影响下游产品质量(如水泥强度、混凝土掺合料活性)。
4. 系统产量低、电耗高
磨机通风量不合理、料层厚度控制不当、研磨压力不足、系统漏风严重等因素,均会造成台时产量下降、单位电耗上升,影响经济性。
5. 堵料与结皮
干渣水分偏高或含有黏性杂质时,易在仓壁、下料溜子、选粉机等部位产生堵料与结皮,导致停机清堵,影响连续运行。
6. 噪声与振动超标
磨机本体、风机、传动装置等在运行中产生较强噪声与振动,若基础减振设计不当或设备动平衡不良,将影响设备寿命与周边环境。
二、防治措施
1. 优化预处理与入磨物料控制
(1)加强干渣前端除铁、筛分,去除金属件与大块杂物,降低磨机啃铁与冲击磨损。
(2)严格控制入磨物料水分,一般要求≤2%~3%(视磨机类型),必要时增设烘干或晾晒环节。
(3)稳定入磨粒度,通过破碎与筛分将粒度控制在设计范围内,避免忽大忽小。
2. 强化设备耐磨与维护管理
(1)选用高铬铸铁、陶瓷复合等耐磨材质衬板与磨辊,提高易损件寿命。
(2)建立定期巡检与磨损测量制度,及时调整辊盘间隙、更换易损件,避免效率衰减。
(3)对磨机进行动平衡校正与基础减振处理,降低振动与噪声。
3. 完善收尘与密封系统
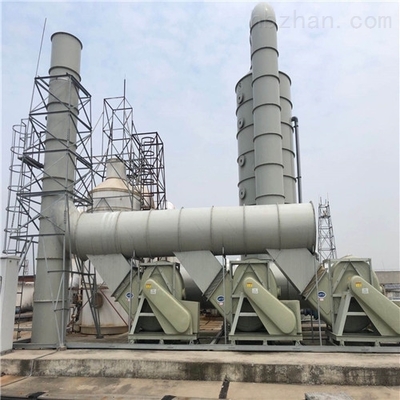
(1)采用高效袋式收尘器或电袋复合收尘器,确保排放浓度低于国家或地方标准(如≤10mg/m³)。
(2)对磨机、选粉机、输送设备、储库等产尘点进行全密闭负压抽风,防止粉尘无组织排放。
(3)定期检查滤袋、脉冲阀、卸灰阀,防止糊袋、破损与漏风;设置防爆泄压装置与火花探测系统,降低爆炸风险。
4. 优化工艺参数与自动控制
(1)根据物料特性,合理设定磨机通风量、研磨压力、选粉机转速与喂料量,保持料层稳定。
(2)采用DCS或PLC自动控制,实现喂料、通风、选粉联动调节,减少人为波动。
(3)定期标定计量设备与在线粒度监测装置,确保成品细度稳定合格。
5. 防堵与防结皮措施
(1)在仓壁、溜子内衬高分子耐磨板或设置空气炮、振打器,减少物料黏附。
(2)控制入磨水分,必要时加入少量助磨剂或干料调质,改善流动性与分散性。
(3)优化下料角度与溜子结构,避免死角与涡流区。
6. 噪声与振动控制
(1)对磨机、风机等设备采取隔声罩、消声器、减振垫等措施,降低噪声传播。
(2)合理布置设备基础,避免共振;定期检查联轴器、轴承与地脚螺栓,保证安装精度。
7. 健全运维制度与人员培训
(1)制定专项操作规程与应急预案,明确启停、巡检、检修与异常处理要求。
(2)加强岗位人员培训,提高对堵料、超温、超压、粉尘泄漏等异常工况的判断与处置能力。
(3)建立设备运行台账与磨损件寿命档案,推行预防性维护。
三、
干渣磨细工程作为工业固废资源化利用的重要环节,其稳定运行直接关系到固废处置效果、环境合规与经济效益。通过前端的物料控制、中端的设备耐磨与工艺优化、后端的收尘与运维管理,形成系统化防治体系,可有效减少设备故障、降低能耗与排放,实现工业固废“减量化、资源化、无害化”治理目标。建议在工程设计与运营中,结合具体物料特性与生产规模,持续优化改进,推动固废工程治理向绿色、低碳、智能方向发展。
如若转载,请注明出处:http://www.ynqhhjkj.com/product/50.html
更新时间:2026-10-13 14:36:10